Разработка технологического процесса сборки оптического прибора
Технология  сборки  оптических  приборов существенно отличается от сборки
механических    приборов    тем,   что   требуется   повышенная   точность,
обеспечивающая  функционирование оптической системы. Наиболее важным этапом
в  процессе сборки является юстировка. Единая классификация изделий относит
оптические приборы к 20-му классу (табл.5). Служебное назначение оптических
деталей  -  пропускать,  отражать  световые пучки, изменять их спектральный
состав,  направление, сходимость или свойства. Оптические детали ограничены
поверхностями  трех  видов:  исполнительными, вспомогательными, свободными.
Исполнительные  предназначены  для  выполнения  деталью  своего  служебного
назначения.  Вспомогательные  поверхности  служат  для  присоединения к ним
оправ, крепежных деталей, упоров и установочных плат.


 Таблица 5
 Сетка подклассов классификатора ЕСКД

Пример обозначения: КТПС.202000.001


 Основная  база  оптической  детали определяет расположение исполнительных
оптических поверхностей деталей - это совокупность элементов первой по ходу
света исполнительной поверхности, оптической оси и точки их пересечения.
 Изменение  звеньев  размерной  цепи  между  исполнительными поверхностями
деталей  меняет фокусировку оптической системы. Относительно малые повороты
исполнительных поверхностей нарушают центрирование системы. Для определения
этих поворотов рассматривается соответствующая размерная цепь.
 Вспомогательная    база   оптической   детали   определяет   расположение
поверхностей   других   деталей   по   отношению   к  оптическим,  а  также
местоположение    оптических   деталей   в   собранном   приборе.   Поэтому
вспомогательные поверхности называют также монтажными, или сборочными.
 Совокупность  неоптических  шлифованных  поверхностей  и ребер оптических
деталей, определяющая положение неоптических деталей прибора по отношению к
оптической   системе,   является  вспомогательной  сборочной  базой.  Между
вспомогательной и основной базами всегда есть размерные связи, определяющие
с   допусками   расстояния   и   повороты  элементов  вспомогательной  базы
относительно основной.
 Звенья   размерных   оптических   систем  состоят  как  из  расчетных  не
материализованных,   так   и  материализованных  конструктивных  параметров
деталей.  Например,  оптическая ось, главные и узловые точки, точки фокусов
являются  элементами  скрытой  не  материализованной  базы,  которые нельзя
использовать как опорные и установочные элементы.
 Расчеты  размерных  цепей  производят  по  известным уравнениям размерных
цепей   М.И.Апенко   и  А.С.Дубовик  и  другим  зависимостям,  описанным  в
литературе по оптическим приборам.
 При   изготовлении   деталей,  сборке  и  юстировке  оптических  приборов
существенное  влияние  на  качество  изображения  оказывают  отступления от
расчетных значений характеристик, используемых оптических материалов (марок
стекла),  а  также  от  расчетного положения отдельных оптических деталей и
компонентов.
 Погрешности   расположения   оптических   деталей  объектива  могут  быть
разделены  на  две  группы,  влияющие  на  децентрировку поверхностей линз,
отступление  от  номинальных  значений толщины линз и воздушных промежутков
между ними.
 Технологичность    конструкции    оценивается    сравнением   с   другими
конструкциями   на  основе  имеющихся  в  институте  учебно-методических  и
научно-технических материалов.
 Обязательно  проведение  расчетов размерных цепей и обоснование выбранных
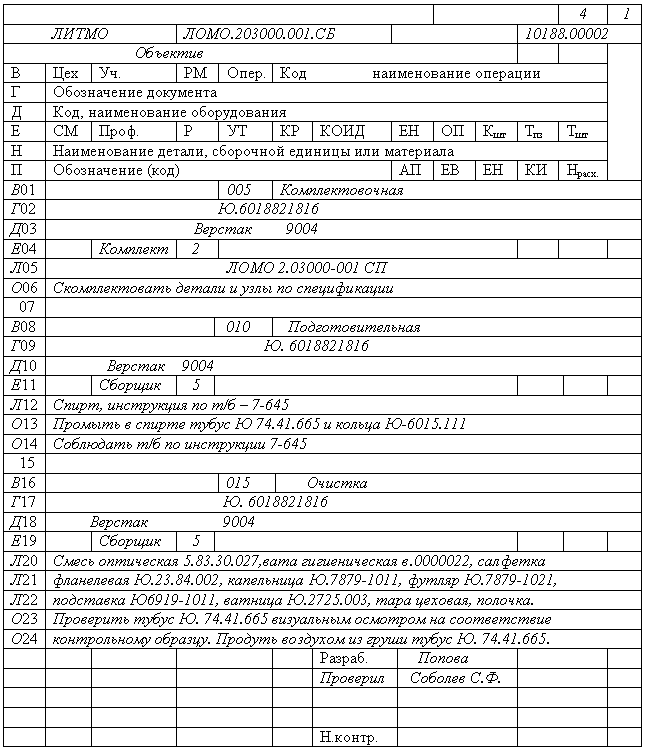
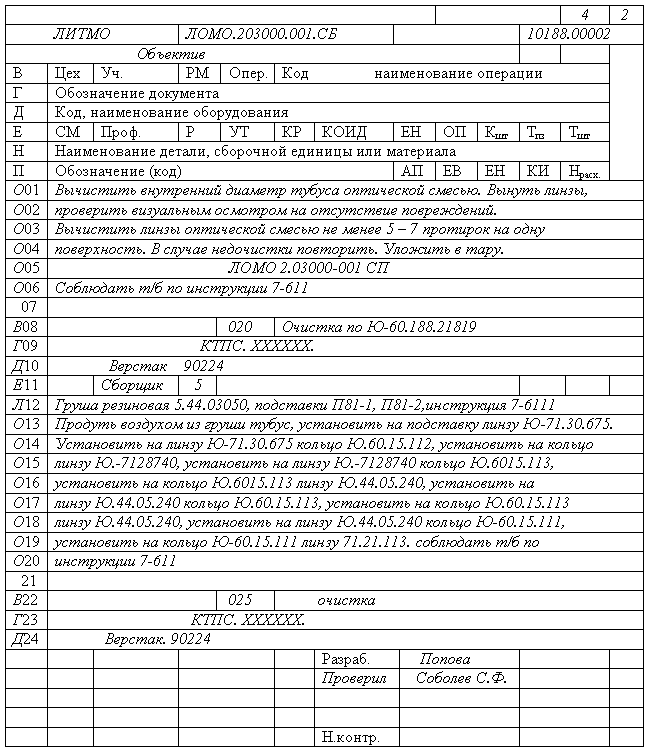
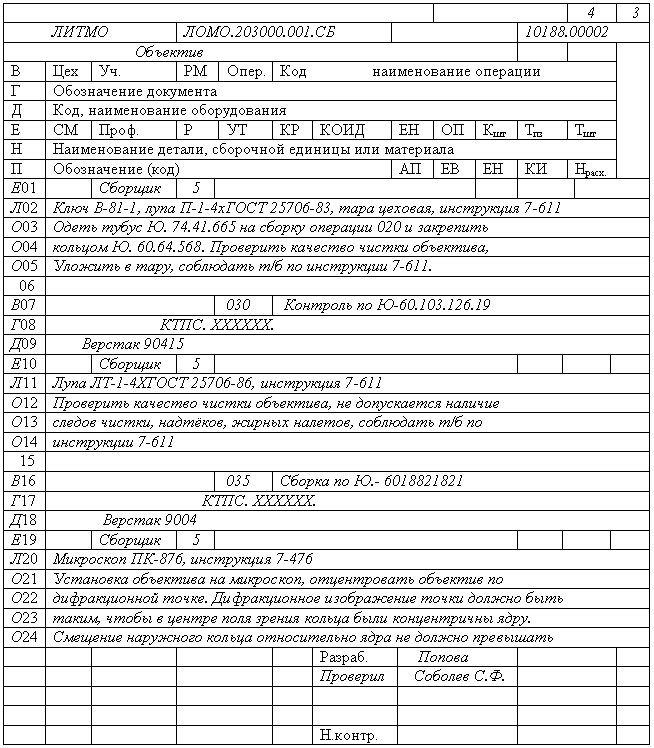
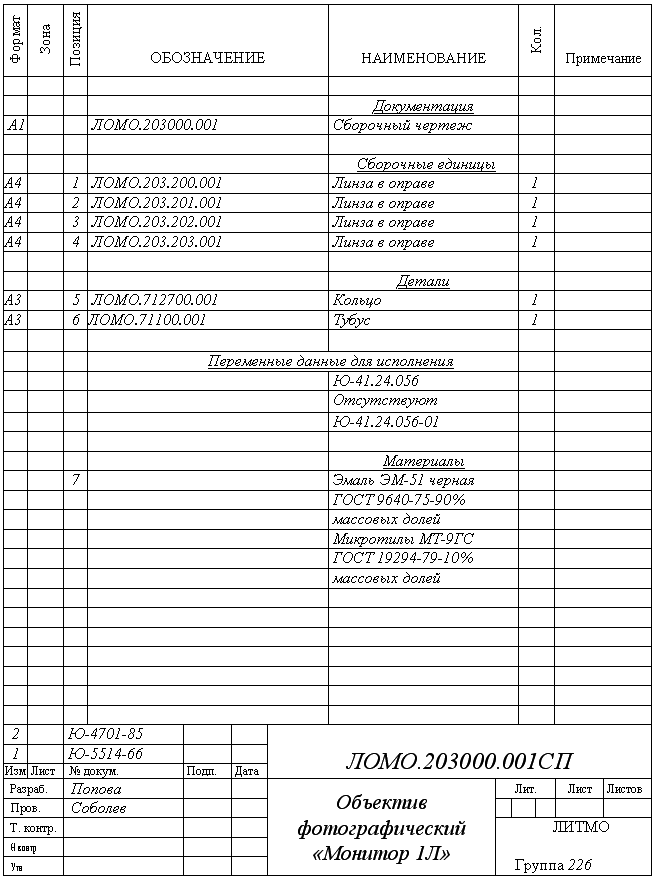
сборочных  цепей  и  допусков  деталей.  Пример  технологического  процесса
приведен ниже.

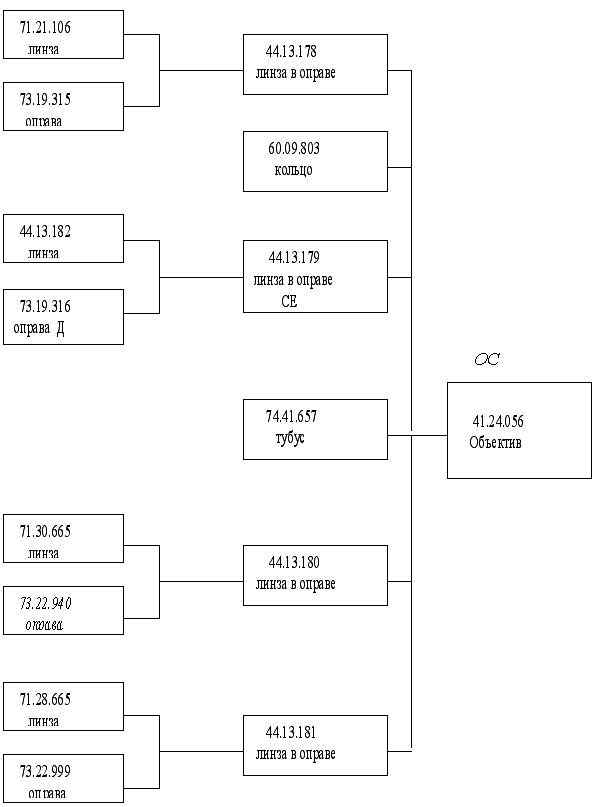
Обозначения:  ОС - общая сборка
СЕ - сборочная единица
Д - детали


 Схема сборки объектива